Accueil » Interview » # 5 Jours Autour de l’impression 3D en série / ESI-3D :« des volumes importants : 5 000, 10 000, 15 000 pièces, et jusqu’à 50 000 pièces »
# 5 Jours Autour de l’impression 3D en série / ESI-3D :« des volumes importants : 5 000, 10 000, 15 000 pièces, et jusqu’à 50 000 pièces »
3 000 pièces techniques imprimées par ESI-3D pour un industriel
Dernière journée et cinquième interlocuteur. Mon focus sur l’impression 3D en série se poursuit aujourd’hui avec ESI-3D. Basée à Sens, dans l’Yonne (89), l’entreprise portée par deux passionnés, Quentin et Arnaud, s’était déjà fait remarquée ici pour ses exploits en matière d’impression 3D grand format. Un savoir-faire qui, bien évidemment, ne se résume pas aux pièces de grande dimension. En cinq ans, ESI-3D s’est également frottée à d’innombrables projets de production en série, avec à chaque fois les mêmes défis : produire en volume, tout en garantissant répétabilité et constance. Entre-autres réalisations, l’entreprise a accepté de m’ouvrir les portes d’une commande portant sur une pièce technique émanant d’un acteur historique du transport : la RATP.
« Pour moi, la série commence moins avec un nombre de pièces qu’avec une exigence »
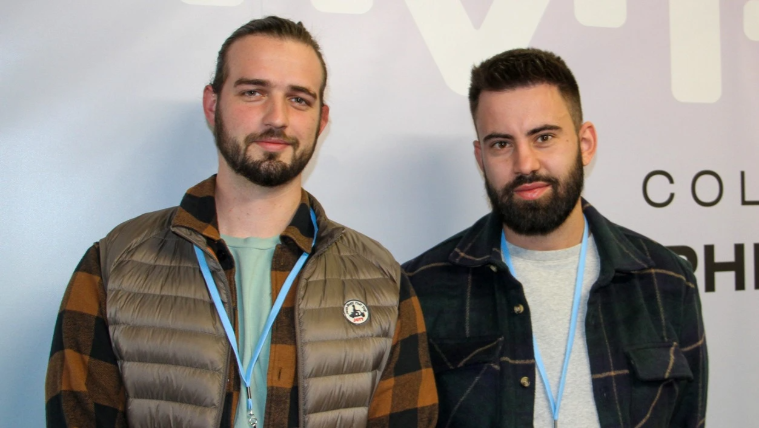
Quentin et Arnaud, les deux co-fondateurs de ESI-3D
Depuis notre dernier échange, nous avons continué d’investir dans le grand format. Nous avons commandé de nouvelles imprimantes 3D grand format, avec un plateau d’1 m², et notre parc compte désormais une quinzaine de machines grand format, sur plus de 100 imprimantes au total.
Nous avons également commandé une nouvelle cabine de peinture industrielle de plus 6 mètres par 4 mètres, qui remplacera notre ancienne cabine. Plus grande et neuve, elle sera installée fin octobre 2026. Elle nous permettra de peindre nos projets XXL, mais aussi de traiter des séries plus importantes en une seule passe.
À partir de quand, selon toi peut-on parler d’impression 3D en série, et quels défis propres à ce niveau de production, doivent être relevés ?
Pour moi, la série commence moins avec un nombre de pièces qu’avec une exigence : celle que la centième pièce soit strictement identique à la première. Dès qu’un client attend de la répétabilité, on change de métier. Les défis sont multiples.
Il faut garantir la stabilité dimensionnelle d’une pièce à l’autre et d’un lot à l’autre, maîtriser la constance de la matière, notamment quand elle est certifiée, et industrialiser le post-traitement : nettoyage, post-polymérisation, retrait des supports, contrôle. C’est souvent là que se joue la rentabilité.
Le délai est l’autre enjeu majeur. Un industriel qui se tourne vers l’impression 3D pour une série attend généralement une réponse rapide, que ce soit pour remplacer une pièce obsolète, lancer une pré-série ou répondre à une urgence de production.
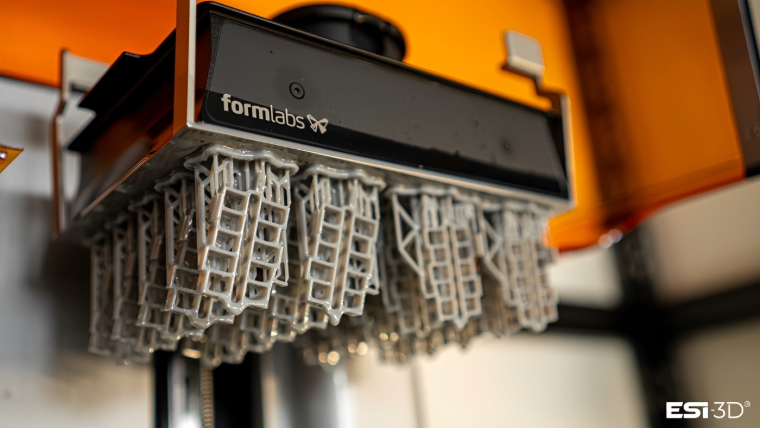
C’est précisément pour cette raison que nous disposons de plus de 100 machines en parc : nous pouvons répartir une série sur plusieurs imprimantes en parallèle, absorber les pics de charge et tenir des délais courts, sans faire attendre un client derrière un autre.
C’est tout l’enjeu de l’industrialisation et de la production en série de pièces plastiques : choisir le bon procédé selon les volumes, la géométrie et le niveau d’exigence. L’impression 3D est pertinente sur certains volumes et certaines géométries, l’injection reste plus adaptée au-delà.
« Les pièces d’origine n’étaient plus fabriquées, le moule avait disparu, et les nouvelles pièces devaient impérativement respecter la norme feu UL 94-V0 »
En 5 ans, ESI-3D a j’imagine répondu à certains nombres de demandes pour de la fabrication de pièces en série. En nous précisant le contexte et le cahier des charges, aurais-tu un cas d’applications à nous fournir, en particulier sur des matériaux techniques ?
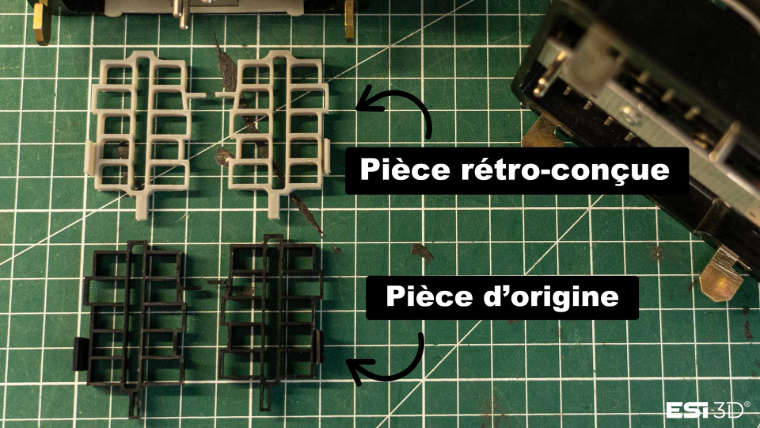
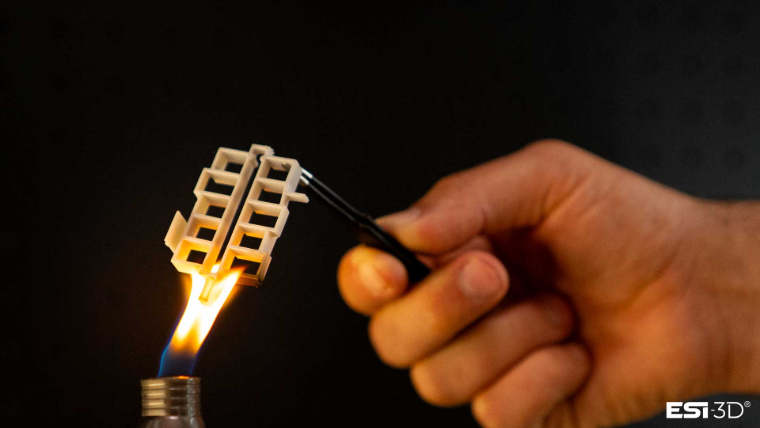
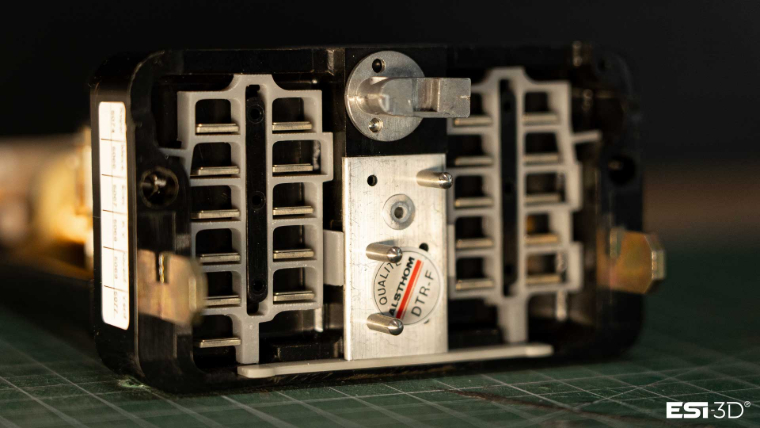
Un bon exemple est celui de la RATP. Elle devait remettre en production des pièces plastiques d’isolation de cosses utilisées dans ses systèmes d’aiguillage ferroviaire. Les pièces d’origine n’étaient plus fabriquées, le moule avait disparu, et les nouvelles pièces devaient impérativement respecter la norme feu UL 94-V0. La commande portait sur 500 pièces, 250 gauches et 250 droites.
Nous avons réalisé la rétroconception à partir des plans fournis, en ne nous limitant pas à reproduire l’original : nous avons ajusté la géométrie pour améliorer la stabilité dimensionnelle, l’optimiser pour la fabrication additive et faciliter la mise en place sur le relais.
« la certification UL 94-V0 porte sur la matière, il fallait donc travailler avec une résine certifiée et un procédé qui n’en altère pas les propriétés »
À quels défis avez-vous été confrontés, et quels bénéfices la RATP en a-t-elle retirés ?
Le premier défi était réglementaire : la certification UL 94-V0 porte sur la matière, il fallait donc travailler avec une résine certifiée et un procédé qui n’en altère pas les propriétés.
Le second était la répétabilité sur 500 pièces, avec deux versions symétriques, ce qui impose un contrôle rigoureux à chaque étape. Le troisième était de reconstruire une pièce fiable sans pièce de référence en bon état ni outillage d’origine.
Pour la RATP, le bénéfice est d’avoir pu remettre en service des pièces obsolètes sans investir dans un nouveau moule, dans des délais compatibles avec ses besoins de maintenance, avec une pièce conforme à ses exigences feu et même améliorée par rapport à l’originale.
« Nous intervenons aussi de plus en plus en dépannage, sur des pièces normalement produites par injection »
Avez-vous d’autres commandes portant sur la production en série à nous partager ?
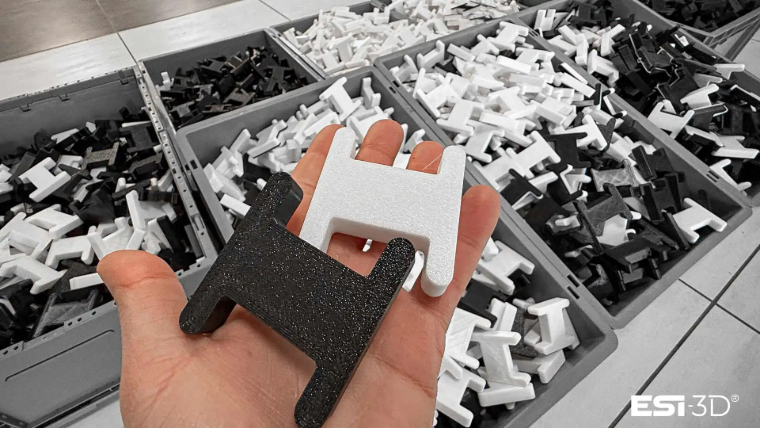
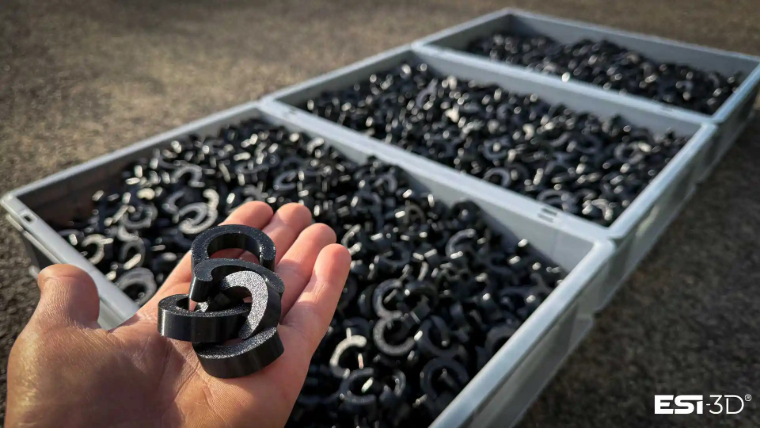
Autre exemple de fabrication en série : 5 000 cales techniques réalisées en 2 semaines pour un acteur de l’industrie métallurgique
C’est délicat, car la grande majorité de nos projets industriels en série sont soumis à des accords de confidentialité (NDA) : nous ne pouvons en révéler ni la nature ni les clients. Je peux en revanche vous dire que de nombreuses entreprises, dont certaines cotées au CAC 40, nous confient régulièrement la production de pièces en série.
Le niveau de technicité varie beaucoup d’un projet à l’autre. Il s’agit parfois de pièces techniques complexes, parfois de pièces très simples aux fonctions basiques, mais qui atteignent rapidement des volumes importants : 5 000, 10 000, 15 000 pièces, et jusqu’à 50 000 pièces sans difficulté.
Nous intervenons aussi de plus en plus en dépannage, sur des pièces normalement produites par injection. Avec les tensions internationales, comme récemment autour du détroit d’Ormuz, certaines chaînes d’approvisionnement ont été brutalement interrompues.
Nous avons été sollicités à plusieurs reprises pour lancer en urgence des productions en série. C’est là que la réactivité de notre parc machines prend tout son sens : sans moule à fabriquer, la production peut démarrer en quelques jours.
C’est d’ailleurs tout l’intérêt de notre rôle de conseil. Au-delà d’un certain seuil, l’investissement dans un outillage d’injection plastique devient pertinent, et nous le disons à nos clients. L’impression 3D permet de lancer la production sans délai ni investissement initial, de valider le produit sur le terrain, puis de basculer vers l’injection lorsque les volumes et le design sont stabilisés.
« Dernièrement, nous avons même réussi une forme de surmoulage par impression 3D »
Pour conclure,quel regard portez-vous sur les progrès de l’impression 3D pour la production en série ? Avez-vous observé une évolution des mentalités des industriels ?
Les progrès sont réels, et ils portent autant sur les machines que sur les matériaux. Les imprimantes sont plus rapides et plus fiables, et surtout les matières ont considérablement évolué : résines techniques certifiées feu ou à haute résistance mécanique d’un côté, filaments techniques renforcés de fibres, ignifugés ou résistants aux UV et à la chaleur de l’autre. Ces matériaux permettent aujourd’hui de produire des pièces fonctionnelles et non plus seulement des maquettes.
Les matières souples ont aussi beaucoup progressé, en particulier le TPU, ou polyuréthane thermoplastique, très apprécié par les industriels. Cet élastomère, d’une dureté d’environ 85 à 95 Shore A selon les grades, allie souplesse, résistance à l’abrasion et tenue aux huiles. Nous l’utilisons en série pour des joints, des soufflets, des amortisseurs ou des patins anti-vibrations.
Dernièrement, nous avons même réussi une forme de surmoulage par impression 3D : grâce à une imprimante bi-matière, le TPU est imprimé directement sur une pièce en PETG, en une seule opération. On obtient ainsi une pièce rigide avec ses zones souples intégrées, sans moule ni assemblage.
Côté industriels, l’évolution est nette depuis nos débuts. Il y a cinq ans, l’impression 3D était perçue comme un outil de prototypage. Aujourd’hui, nos clients nous sollicitent pour des pièces obsolètes, des pré-séries, des petites séries sans moule ou des productions de dépannage.
La question n’est plus de savoir si l’impression 3D est capable de produire en série, mais pour quelles pièces et à partir de quels volumes elle devient le meilleur choix.
Passionné par l’impression 3D, depuis plus de 13 ans je dispense la bonne parole pour démocratiser et ouvrir cette technologie au plus grand nombre. Actualités, articles de fond, interviews… J’œuvre pour démontrer aux particuliers et professionnels tout le potentiel de cet outil révolutionnaire. Entreprises, fablabs, distributeurs, associations, designers, je souhaite aussi créer à travers ce site une émulation entre les différents acteurs de ce domaine.
Les derniers articles par Alexandre Moussion (tout voir)

 À partir de quand, selon toi peut-on parler d’impression 3D en série, et quels défis propres à ce niveau de production, doivent être relevés ?